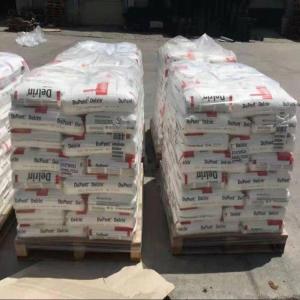
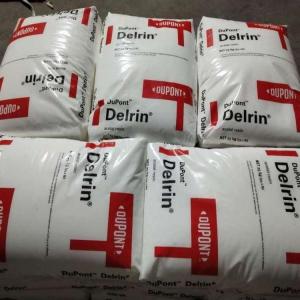
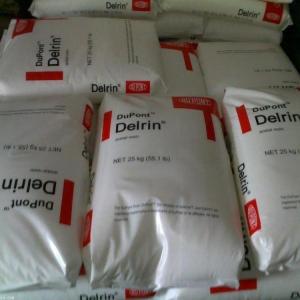
POM 美国 900P 注塑级 高抗冲 耐老化 高流动 薄壁制品供应
- 起订量 (千克)价格
-
1-100¥26 /千克
-
100-1000¥25 /千克
-
≥1000¥24 /千克
- 发布日期: 2026-10-21
- 更新日期: 2026-10-21
产品详请
| 品牌 |
|
| 货号 |
365985214556
|
| 用途 |
薄壁制品
|
| 牌号 |
900P
|
| 型号 |
900P
|
| 品名 |
POM
|
| 包装规格 |
|
| 外形尺寸 |
颗粒
|
| 厂家 |
|
| 是否进口 |
是
|
一、POM美国900P产品概述
POM(聚甲醛)是一种常见的工程塑料,具有较高的刚性、良好的耐磨性、较低的摩擦系数和较好的尺寸稳定性,广泛应用于机械零部件、汽车配件、电子电器及日用塑料制品等领域。
POM美国900P注塑级材料主要面向注塑成型加工需求。在薄壁制品生产过程中,材料的流动特性、成型效率、结构强度和尺寸控制能力十分重要。对于结构复杂、壁厚较薄或具有精细细节的塑料制品,合理的材料选择能够为成型工艺设计提供支持。
在实际采购与应用中,应以对应牌号的生产商技术资料为准,确认其熔体流动特性、冲击性能及耐老化相关指标,确保材料规格与产品设计要求相匹配。
二、POM美国900P的主要特点
1. 高流动特性
高流动性是注塑材料在复杂模具和薄壁结构加工中的重要考量因素。材料具备适宜的熔体流动特性,有助于熔体在模腔内流动和填充,使细小结构、狭窄区域及复杂轮廓更容易实现成型。
对于薄壁塑料制品,熔体在流动过程中容易受到模具温度、流道结构、注射速度和制品壁厚等因素影响。因此,在使用POM美国900P时,应结合具体技术参数调整注射压力、速度和保压时间,以改善填充完整性并降低短射等成型缺陷的发生风险。
2. 抗冲击性能
塑料零部件在运输、装配和使用过程中,可能受到碰撞、振动或瞬时载荷的影响。材料的抗冲击性能会影响制品在这些条件下的结构完整性。
POM材料具有一定的机械强度,但不同牌号的冲击表现存在差异。针对POM美国900P,应通过对应的技术数据确认其冲击强度,并根据制品结构、使用温度和受力情况进行评估。
在产品设计中,合理设置圆角、优化卡扣结构和减少应力集中,可以帮助改善薄壁部件的受力状态。对于存在较大冲击载荷的产品,还应开展必要的跌落、冲击或耐久性测试。
3. 耐老化性能
塑料制品的长期使用表现与温度、光照、氧化环境及机械应力等因素有关。耐老化性能通常需要通过特定测试条件下的性能变化来评价。
对于POM美国900P,具体耐老化水平应以供应商提供的测试数据和技术文件为依据。若制品需要长期暴露于户外环境、持续光照或较高温度条件下,应进一步确认材料的适用范围,必要时评估专门的耐候改性材料。
合理的储存条件、加工温度控制和使用环境管理,也有助于保持制品的性能稳定。
4. 良好的刚性与耐磨特性
POM具有较好的刚性和耐磨特性,适用于部分对结构支撑、尺寸精度及运动配合有要求的塑料零部件。
在齿轮、滑动件、定位件和机械连接件等应用中,材料的刚性有助于保持结构形状,耐磨特性则有助于控制摩擦接触部位的磨损。具体使用效果仍取决于接触压力、运动速度、润滑条件和配合材料。
三、POM美国900P在薄壁制品中的应用
1. 精密注塑零件
精密注塑零件通常具有结构细致、尺寸要求严格和装配间隙较小等特点。POM材料可用于部分精密机械配件的加工,实际选型需要兼顾流动性、收缩率和机械性能。
2. 薄壁结构件
薄壁制品对材料的流动能力和注塑工艺控制提出了较高要求。材料需要在有限的填充时间内充分进入模腔,同时保持适当的结构强度和尺寸一致性。
采用高流动注塑材料时,应重点关注模具排气、浇口位置、流道平衡及冷却系统设计,避免出现填充不足、熔接痕明显或局部变形等问题。
3. 电子电器塑料配件
部分电子电器产品包含薄壁支架、定位件、传动配件和内部结构件,对材料的尺寸精度和装配稳定性具有一定要求。POM可作为相关非特殊电气功能零件的候选材料,具体应用需要根据工作温度、机械载荷及电气安全要求进行评估。
4. 日用产品与机械配件
在日用塑料制品和小型机械结构中,注塑成型有利于提高零件生产效率并实现复杂形状加工。POM材料可根据设计要求用于部分卡扣、连接件、滑动配件及结构零件。
对于薄壁卡扣和反复装配的部件,应重点评估局部应力、疲劳表现及尺寸变化,避免因结构设计不合理影响使用寿命。
四、POM美国900P注塑加工要点
POM材料的加工质量与温度控制、模具设计及注射参数密切相关。在实际生产过程中,建议重点关注以下方面。
原料管理: 保持原料清洁,防止异物混入,并按照供应商要求储存和使用。
温度控制: 依据具体牌号的加工指南设置料筒温度和模具温度,避免材料因温度过高或停留时间过长而发生热分解。
注射参数: 根据薄壁结构和流动距离调整注射速度、压力及保压过程,确保模腔得到充分填充。
模具设计: 合理设置浇口、流道、排气槽及冷却通道,改善熔体流动和制品冷却的均匀性。
制品检测: 检查制品尺寸、外观、翘曲情况和关键部位的机械性能,确保批次质量符合要求。
需要注意的是,薄壁制品并非只依赖材料流动性。材料性能、制品结构、模具精度和注塑设备能力需要共同匹配,才能获得稳定的生产效果。
五、材料选型与采购注意事项
采购POM美国900P时,建议从牌号真实性、技术指标、加工适应性和批次一致性等方面进行确认。
- 流动性能: 核对熔体质量流动速率或其他适用的流变数据,并确认测试条件。
- 冲击性能: 了解缺口冲击强度、测试温度和试样条件。
- 老化表现: 确认相关耐热、耐候或其他老化测试数据,避免将不同测试条件下的结果直接比较。
- 成型收缩: 根据制品尺寸和精度要求,评估材料的收缩与翘曲风险。
- 加工条件: 获取推荐的注塑温度、模具温度和停留时间等参数。
- 质量文件: 核实供应商提供的技术数据表、批次检验资料和材料安全文件。
如果产品对薄壁填充、抗冲击和长期使用稳定性都有较高要求,建议先进行小批量试模,通过实际样件验证材料与模具的匹配程度。
六、总结
POM美国900P注塑级材料的应用评估重点在于高流动成型需求、抗冲击要求、耐老化表现及制品结构稳定性。对于薄壁制品、精密塑料配件、电子电器结构件和小型机械零件,选材时需要综合考虑材料流动特性、机械性能、尺寸控制及实际使用环境。
通过规范的原料管理、合理的模具设计、精细的注塑参数控制和完善的成品检验,可以提升薄壁制品的成型一致性与生产稳定性。最终应用方案应以POM美国900P对应牌号的正式技术资料和实际测试结果为依据。